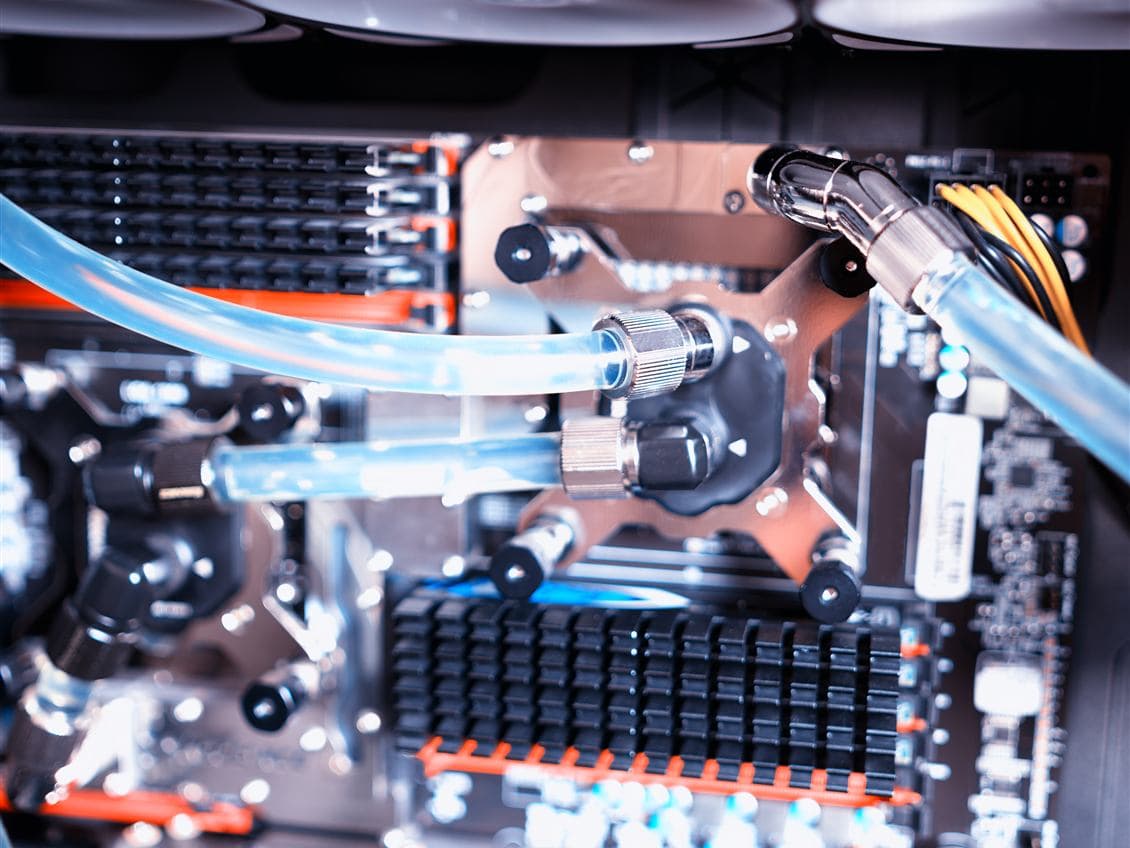
धातु के पुर्जों को लिक्विड कूलिंग के लिए आउटसोर्स करना: सबसे पहले क्या जांचना चाहिए
पिछले कुछ वर्षों में, चाहे आप सर्वर रूम में जाएँ या किसी नए इलेक्ट्रिक वाहन के बैटरी पैक को खोलें, आपको पता चलेगा कि "जल (तरल) शीतलन प्रणाली" एक मानक उपकरण बन गई है। चिप की बिजली खपत अक्सर कई सौ वाट से अधिक होती है, ऐसे में पारंपरिक पंखे इसे संभाल नहीं पाते और तरल शीतलन ही एकमात्र समाधान रह गया है।
बी2बी खरीदारों और हार्डवेयर अनुसंधान एवं विकास इंजीनियरों के लिए, लिक्विड कूलिंग मॉड्यूल के लिए धातु के पुर्जों का अनुबंध निर्माता ढूंढना एक जोखिम भरा काम है। एक छोटी सी मशीनिंग त्रुटि, सबसे अच्छी स्थिति में, शीतलन प्रदर्शन को कम कर सकती है, और सबसे बुरी स्थिति में, शीतलक रिसाव का कारण बन सकती है जिससे लाखों डॉलर के उपकरण जलकर खाक हो सकते हैं।
यदि आप लिक्विड कूलिंग पार्ट्स के लिए OEM/ODM आपूर्तिकर्ताओं का मूल्यांकन कर रहे हैं, तो निम्नलिखित मुख्य बिंदु वे मशीनिंग क्षमताएं हैं जिनकी आपको निश्चित रूप से जांच करनी चाहिए।
धातु के पुर्जों के लिए तरल शीतलन मॉड्यूल की विशेष आवश्यकताएँ
लिक्विड कूलिंग सिस्टम का मूल सिद्धांत सरल है: शीतलक को ऊष्मा को शीघ्रता से दूर ले जाने दें। लेकिन इस सिद्धांत को कारगर बनाने के लिए, धातु के पुर्जों को तीन बुनियादी शर्तों को पूरा करना होगा:
प्रवाह चैनल डिजाइन की निर्माण क्षमता
सीएफडी सिमुलेशन द्वारा गणना किया गया इष्टतम प्रवाह चैनल हमेशा निर्मित नहीं किया जा सकता है। सामान्य समस्याओं में शामिल हैं:
- प्रवाह चैनल की चौड़ाई 0.5 मिमी से कम है, जहां उपकरण का व्यास चैनल के व्यास से अधिक है।
- कोनों को ठीक से न संभालने के कारण पानी के प्रवाह में रुकावट और बुलबुले बनने लगते हैं।
- डीप-होल मशीनिंग में चिप्स को निकालना मुश्किल होता है, जिससे मशीनिंग के बाद धातु के टुकड़े अंदर ही रह जाते हैं।
एक अच्छा कॉन्ट्रैक्ट मैन्युफैक्चरर ड्राइंग प्राप्त करने के बाद सक्रिय रूप से निर्माण क्षमता का विश्लेषण करेगा, जिसमें डिज़ाइन में उन बिंदुओं को इंगित किया जाएगा जो मशीनिंग को मुश्किल बना सकते हैं या प्रवाह को प्रभावित कर सकते हैं। यदि कोई आपूर्तिकर्ता केवल "कर सकता है" या "नहीं कर सकता" कहता है, तो यह एक चेतावनी का संकेत है।
वायुरोधी क्षमता और रिसाव का जोखिम
लिक्विड कूलिंग मॉड्यूल को सबसे ज्यादा डर धीमी लीकेज का होता है। इंस्टॉलेशन के तुरंत बाद लीकेज नहीं होती; बल्कि कुछ महीनों तक चलने के बाद वेल्ड जॉइंट या सीलिंग सतह से रिसाव शुरू हो जाता है। लीकेज आमतौर पर इन कारणों से होती है:
- वेल्ड सीम के अंदर सरंध्रता, जो टीआईजी या लेजर वेल्डिंग में आम है।
- सीलिंग सतह की समतलता निर्धारित सीमा से बाहर है, इसलिए असेंबली के बाद पुर्जे पूरी तरह से एक साथ फिट नहीं हो पाएंगे।
- थ्रेडेड होल या फिटिंग को ठीक से हैंडल न करने के कारण सीलिंग गैस्केट को कसकर दबाया नहीं जा सकता।
सामान्य दबाव परीक्षण में ऐसी समस्याओं का पता नहीं चल पाता और ये कुछ समय तक चलने के बाद या दबावयुक्त परीक्षण के दौरान ही सामने आती हैं। इसलिए, आपूर्तिकर्ता की रिसाव परीक्षण क्षमता (हीलियम रिसाव का पता लगाना, हाइड्रोस्टैटिक परीक्षण) अत्यंत महत्वपूर्ण है।
आंतरिक स्वच्छता
सीएनसी मशीनिंग के बाद, धातु के टुकड़े, कटिंग फ्लूइड के अवशेष और ऑक्साइड स्केल प्रवाह चैनलों के अंदर रह जाते हैं। यदि इन्हें अच्छी तरह से साफ नहीं किया जाता है, तो ये अशुद्धियाँ शीतलक के साथ प्रवाहित होती हैं और कहीं जमा होकर चैनल को अवरुद्ध कर देती हैं, जिससे स्थानीय स्तर पर अत्यधिक गर्मी उत्पन्न होती है।
सफाई की प्रक्रिया देखने में सरल लगती है, लेकिन लागत बचाने या डिलीवरी की समय सीमा पूरी करने के लिए, कई निर्माता केवल उच्च दबाव वाले पानी से धोकर काम खत्म कर देते हैं। जो लोग इसे सही तरीके से करते हैं, वे प्रवाह चैनलों के अंदर कोई अवशेष न रहने देने के लिए अल्ट्रासोनिक सफाई + आसुत जल से धोना + सुखाना जैसी प्रक्रियाओं का उपयोग करते हैं।
लिक्विड कूलिंग मॉड्यूल कॉन्ट्रैक्ट मैन्युफैक्चरर चुनने के लिए पांच प्रमुख क्षमताएं
1.परिशुद्ध प्रवाह चैनल मशीनिंग प्रौद्योगिकी
कोल्ड प्लेट के प्रवाह चैनल आमतौर पर भूलभुलैया या सर्प के आकार के होते हैं, जिनमें जटिल आंतरिक संरचनाएं होती हैं। इसे कुशलतापूर्वक करने के लिए 5-एक्सिस सीएनसी मशीनिंग + छोटे व्यास वाले औजार + उच्च गति वाले स्पिंडल के संयोजन की आवश्यकता होती है। यदि किसी निर्माता के पास केवल 3-एक्सिस उपकरण हैं, तो कई डिज़ाइन बनाना संभव नहीं है।
निर्माता से पूछें: "आप सबसे कम कितनी चौड़ाई और कितनी गहराई तक प्रवाह चैनल बना सकते हैं? इससे तुरंत पता चल जाएगा कि उनके उपकरण क्या कर सकते हैं।"
2.एफएसडब्ल्यू (फ्रिक्शन स्टिर वेल्डिंग) क्षमता
एल्यूमीनियम मिश्र धातुओं की वेल्डिंग करते समय, पारंपरिक TIG या लेजर वेल्डिंग से छिद्र और ऊष्मीय विकृति उत्पन्न होने की संभावना रहती है। FSW एक ठोस-अवस्था वेल्डिंग है जिसमें पिघलने की प्रक्रिया नहीं होती है, और इसकी वेल्ड गुणवत्ता पारंपरिक विधियों की तुलना में कहीं अधिक होती है, विशेष रूप से कोल्ड प्लेट जैसे भागों के लिए उपयुक्त है जिन्हें अत्यधिक वायुरोधी होना आवश्यक होता है।
ताइवान में कुछ ही निर्माता ऐसे हैं जो FSW का उपयोग करके स्थिर रूप से बड़े पैमाने पर उत्पादन कर सकते हैं, और इस क्षमता वाला आपूर्तिकर्ता आमतौर पर उच्च स्तर की प्रौद्योगिकी का भी संकेत देता है।
3.सीलिंग सतह सटीकता नियंत्रण
जब दो भागों को मिलाकर एक लिक्विड कूलिंग मॉड्यूल बनाया जाता है, तो संपर्क सतहों की समतलता को 0.01 मिमी के भीतर नियंत्रित किया जाना चाहिए, और सतह की खुरदरापन Ra 0.4 से कम होनी चाहिए। इसके लिए सटीक ग्राइंडिंग या पॉलिशिंग उपकरण की आवश्यकता होती है, जो हर सीएनसी मशीनिंग वर्कशॉप में उपलब्ध नहीं होता है।
यदि कोई निर्माता कहता है कि "हमारी सहनशीलता ±0.02 मिमी तक पहुंच सकती है," तो आगे पूछें: "समतलता के बारे में क्या? खुरदरापन के बारे में क्या?" ये दो ही असली महत्वपूर्ण बिंदु हैं।
4.रिसाव परीक्षण और गुणवत्ता अनुरेखण क्षमता
एक प्रतिष्ठित लिक्विड कूलिंग मॉड्यूल निर्माता प्रत्येक बैच पर हीलियम रिसाव परीक्षण या हाइड्रोस्टैटिक परीक्षण करता है (आमतौर पर कार्यशील दबाव के 1.5 गुना दबाव पर, 10 मिनट तक)। परीक्षण डेटा को पूरी तरह से रिकॉर्ड किया जाना चाहिए ताकि ग्राहक इसे ट्रैक कर सके।
यदि कोई निर्माता केवल दृश्य निरीक्षण या साधारण जल प्रवाह परीक्षण करता है, तो गुणवत्ता आश्वासन का वह स्तर पर्याप्त नहीं है।
5.सामग्री और सतह उपचार का चयन
लिक्विड कूलिंग मॉड्यूल में आमतौर पर उपयोग होने वाली सामग्री में निम्नलिखित शामिल हैं:
- एल्युमिनियम मिश्र धातु 6061/6063: हल्का वजन और अच्छी तापीय चालकता, लेकिन अपेक्षाकृत कम कठोरता
- कॉपर मिश्र धातु C110/C122: सर्वोत्तम तापीय चालकता, लेकिन भारी और महंगी।
- स्टेनलेस स्टील 304/316: उच्च संक्षारण प्रतिरोध, विशेष शीतलकों के लिए उपयुक्त
विभिन्न अनुप्रयोगों के लिए अलग-अलग सामग्री संयोजनों की आवश्यकता होती है। एक अच्छा कॉन्ट्रैक्ट निर्माता आपके परिचालन वातावरण (शीतलक का प्रकार, परिचालन तापमान, भार सीमा) के आधार पर सुझाव देगा, न कि केवल आपके ड्राइंग में दिए गए निर्देशों के अनुसार उत्पाद बनाएगा।
लिक्विड कूलिंग मॉड्यूल आउटसोर्सिंग में विफलता के सामान्य मामले
मामला 1: प्रवाह चैनल डिजाइन बनाया जा सकता था, लेकिन उत्पादन केवल 60% था।
ग्राहक ने 0.3 मिमी की पतली प्रवाह नहर की मांग की, और निर्माता ने अनिच्छा से ऑर्डर स्वीकार कर लिया। औजार बार-बार खराब होने लगे और लागत आसमान छू गई। नहर को 0.5 मिमी मोटाई में पुनः डिज़ाइन करने के बाद, शीतलन दक्षता में केवल 3% की कमी आई, लेकिन उत्पादन बढ़कर 95% से अधिक हो गया।
मामला 2: वेल्ड देखने में तो ठीक लग रहा था, लेकिन वास्तविक परीक्षण में उसमें रिसाव पाया गया।
निर्माता ने एल्युमीनियम मिश्र धातु की कोल्ड प्लेट पर टीआईजी वेल्डिंग का इस्तेमाल किया। वेल्ड सीम बाहर से देखने में सुंदर लग रही थी, लेकिन अंदर छोटे-छोटे छिद्र थे। दबाव परीक्षण में इनका पता नहीं चला, और तीन महीने के संचालन के बाद प्लेट से रिसाव शुरू हो गया। ग्राहक ने उत्पादों का पूरा बैच वापस मंगा लिया, जिससे भारी नुकसान हुआ।
मामला 3: अपूर्ण सफाई के कारण प्रवाह चैनल अवरुद्ध हो गए
बैच उत्पादन के दौरान, निर्माता ने डिलीवरी की समय सीमा पूरी करने के लिए अल्ट्रासोनिक सफाई प्रक्रिया को छोड़ दिया। ग्राहक द्वारा यूनिट स्थापित करने के बाद, कुछ कोल्ड प्लेट्स में असामान्य शीतलन क्षमता देखी गई। जब उन्हें खोला गया, तो प्रवाह चैनलों के अंदर धातु के टुकड़े जमा पाए गए, और पूरे बैच को रद्द कर दिया गया।
क्रय प्रबंधकों को आपूर्तिकर्ताओं से निम्नलिखित प्रमुख प्रश्न पूछने चाहिए
- आप न्यूनतम कितनी चौड़ाई और गहराई के प्रवाह चैनल की मशीनिंग कर सकते हैं?
- आप एल्युमीनियम मिश्र धातुओं के लिए कौन सी वेल्डिंग विधि का उपयोग करते हैं? क्या आपके पास FSW (फिशली फेस वेल्डिंग) की सुविधा है?
- आप सीलिंग सतहों की समतलता और खुरदरापन को किस सीमा तक नियंत्रित कर सकते हैं?
- क्या आप लीक टेस्टिंग करते हैं? आप कौन सी विधि का उपयोग करते हैं? क्या आप टेस्ट रिपोर्ट उपलब्ध करा सकते हैं?
- आपकी प्रवाह चैनल सफाई प्रक्रिया क्या है? क्या आपके पास अल्ट्रासोनिक सफाई उपकरण हैं?
- क्या नमूना लेने और बड़े पैमाने पर उत्पादन करने की प्रक्रिया एक ही है? आप कितनी उपज को स्थिर रख सकते हैं?
यदि दूसरा पक्ष जवाब नहीं दे पाता है, या केवल अस्पष्ट जवाब देता है, तो हम उन्हें पूरी तरह से नजरअंदाज करने की सलाह देते हैं।
लिक्विड कूलिंग मॉड्यूल की आउटसोर्सिंग में सबसे सस्ता कौन है, यह मायने नहीं रखता; मायने यह रखता है कि कौन ऐसे पुर्जे लगातार बना सकता है जो "वास्तव में गर्मी को अच्छी तरह से फैलाते हैं और कभी लीक नहीं होते।" एक अच्छा सप्लायर डिजाइन चरण के दौरान ही सक्रिय रूप से सलाह देगा, बजाय इसके कि बड़े पैमाने पर उत्पादन में समस्याएं आने का इंतजार करे और फिर उन्हें ठीक करने के लिए भागदौड़ करे।
क्या आप लिक्विड कूलिंग मॉड्यूल विकसित कर रहे हैं और कॉन्ट्रैक्ट मैन्युफैक्चरिंग की गुणवत्ता को लेकर चिंतित हैं?
Tung Shuhn Precision इंडस्ट्रियल के पास लिक्विड कूलिंग मॉड्यूल निर्माण की संपूर्ण क्षमता है: 5-एक्सिस सीएनसी प्रेसिजन फ्लो चैनल मशीनिंग, एफएसडब्ल्यू फ्रिक्शन स्टिर वेल्डिंग, हीलियम लीक टेस्टिंग और अल्ट्रासोनिक क्लीनिंग उपकरण। हमने कई डेटा सेंटर और इलेक्ट्रिक वाहन ग्राहकों को उत्पादन-स्तरीय कोल्ड प्लेट्स की आपूर्ति की है, जिनकी उत्पादन दर 98% से अधिक स्थिर है।
डीएफएम मूल्यांकन से लेकर बड़े पैमाने पर उत्पादन और डिलीवरी तक, हम यह सुनिश्चित करते हैं कि प्रत्येक कोल्ड प्लेट की शीतलन दक्षता और वायुरोधी क्षमता डिजाइन आवश्यकताओं को पूरा करती है।
लिक्विड कूलिंग मॉड्यूल निर्माण मूल्यांकन निःशुल्क प्राप्त करें